
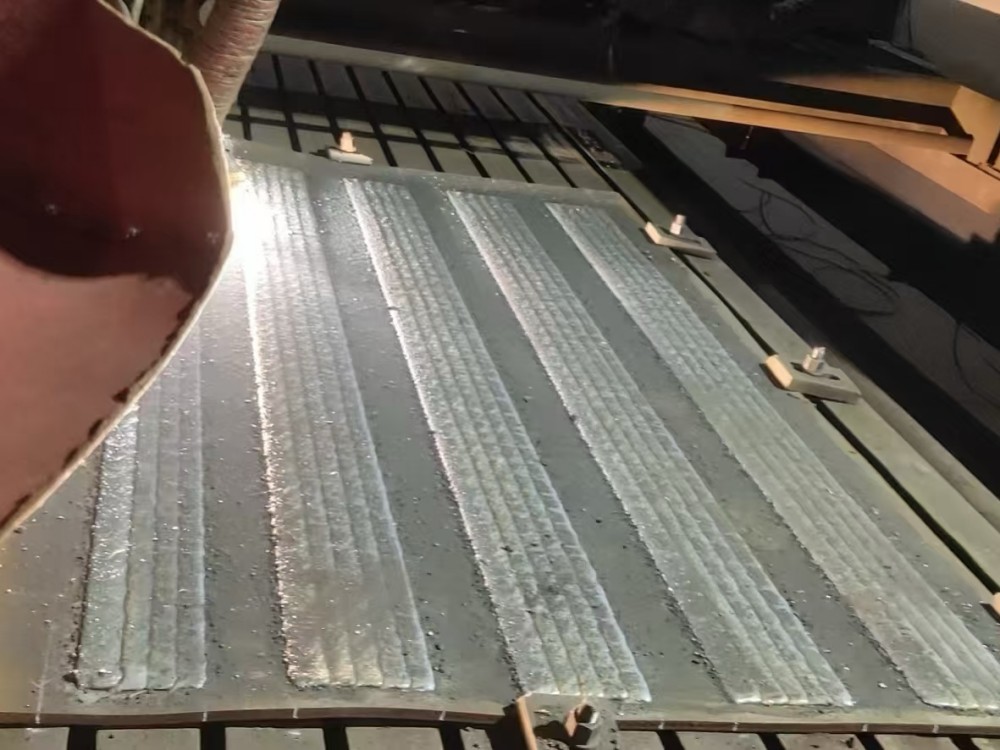
Chromium carbide overlay hnav phajyog ib qho bimetallic metallurgical-phaj sib txuas ua ke. Nws muaj ib qho mos mos-carbon steel substrate thiab lub siab-chromium nyuaj-alloy overlay tso los ntawm automatic qhib-arc hardfacing welding, nrog rau qhov nyuaj ntawm qhov chaw ncav cuag HRC 58-65.
Cov txiaj ntsig tseem ceeb
-
1. Kev Tiv Thaiv Zoo Kawg Nkaus
Muaj ntau Cr₇C₃ cov carbides tawv tau tsim nyob rau hauv txheej overlay. Nws qhov kev tiv thaiv kev sib txhuam yog 15-20 npaug ntawm cov hlau carbon ib txwm, 2-3 zaug siab dua li dov NM series hnav-Cov phaj hlau uas tiv taus. Nyob rau hauv cov xwm txheej abrasive erosion, nws lub neej kev pabcuam yog 3-Ntev dua 5 npaug ntawm qhov siab ib txwm-manganese steel castings. Zoo tagnrho rau kev hnav cov khoom me me thiab siab-cov xwm txheej ceev ntawm kev ntxuav cov khoom siv.
-
2. Bimetallic Qauv rau Nruab Nrab-Kev Tiv Thaiv Kev Cuam Tshuam
Lub Q235/Q345 steel substrate dais cov khoom cuam tshuam thaum lub txheej sab saud muab kev nyuaj siab. Lub txheej hardfacing yog metallurgically fused rau lub hauv paus, tiv taus loj-thaj chaw spalling. Piv nrog cov khoom siab-chromium cam khwb cia hlau, nws tsis tshua muaj kev tawg thiab chipping.
-
3. Kev Ua Haujlwm Zoo & Kev Hloov Tau Yooj Yim-Kev Hloov Kho Qhov Chaw
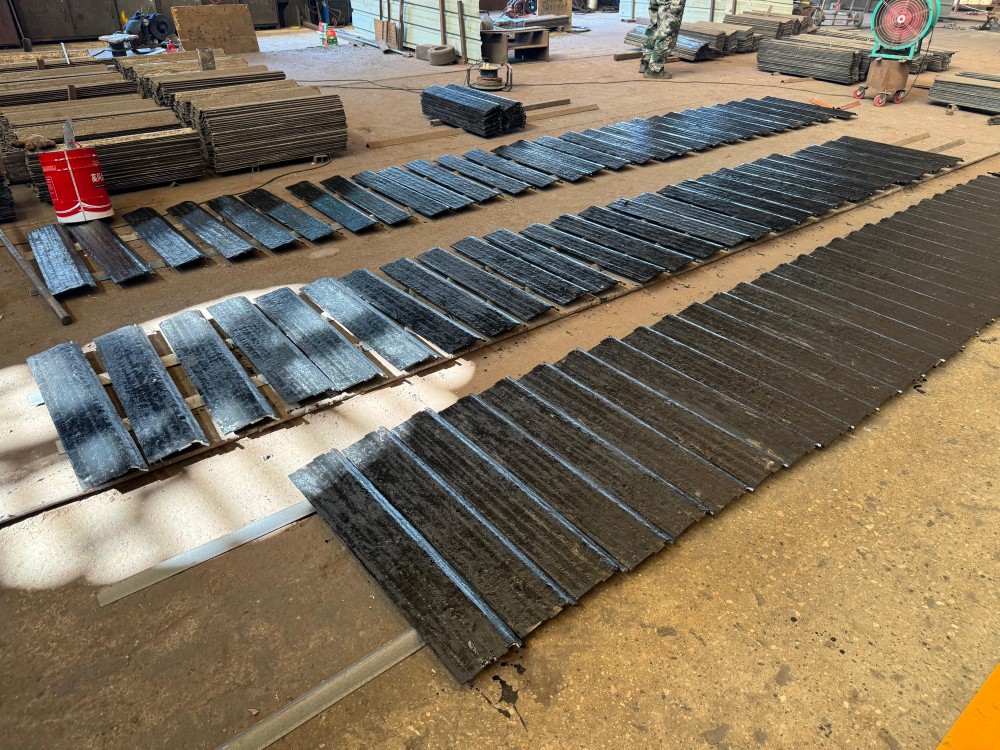
Txhawb kev txiav plasma, drilling, bending thiab dov los tsim cov kab nkhaus. Vuam thiab bolt-thaum lub sijhawm teeb tsa ua tau (kev vuam tsuas yog yuav tsum tau ua rau sab substrate). Kev txiav kev cai-to-qhov loj me muaj tsis muaj pwm casting, ua kom luv luv lead-lub sijhawm rau cov me me-cov xaj ua pawg.
-
4. Siab-Kev Ua Haujlwm Kub
Ruaj khov ntev-kev pabcuam mus txog 550-600 ° C. Cov txheej hardfacing tiv taus softening nyob rau hauv siab-hnav kub, tsim nyog rau cov tshuab cua txias cog cement, cua daj cua dub thiab thee-cov kav dej fais fab uas raug tua.
-
5. Kev Kho Tau & Kev Txij Nkawm Qis Dua
Tsis tas yuav muab pov tseg tag nrho cov khoom thaum tsuas yog qhov saum npoo ntawm lub tsho tiv no puas lawm xwb.-qhov chaw rov qab-kev kho kom zoo nkauj yog ua tau. Ib nrab ib qho-kev hloov pauv ib daim txo qhov seem-cov nqi ib feem thiab cov khoom siv downtime.
-
6. Tus nqi-Kev daws teeb meem zoo
Kim heev-Cov hlau chromium tsuas yog siv rau ntawm qhov hnav xwb-ntsej muag thaum qis-tus nqi carbon hlau ua haujlwm ua lub hauv paus, ua kom zoo dua kev siv cov khoom siv. Tsis muaj kev nqis peev pwm rau me me-kev txiav txim siab ua pawg, tag nrho cov nqi ua haujlwm thiab kev saib xyuas raug txo qis heev.
-
7. Kev Kho Kom Haum Xeeb
Cov thickness ntawm cov substrate thiab cov hardfacing overlay thickness (3)-12 hli) yog hloov kho tau. Cov phaj tiaj tus, cov ntu nkhaus thiab cov khoom tshwj xeeb-cov kab uas zoo li tus kheej tuaj yeem tsim tau rau kev sib dhos ncaj qha hauv cov chutes, hoppers thiab cov ntsiab lus hloov pauv.
 |  |
Cov Kev Txwv rau Kev Siv
1. Cov kab nrib pleb me me ntawm qhov saum npoo ntawm lub xov hlau yog cov yam ntxwv ib txwm muaj ntawm kev tsim khoom. Lawv tsis ua rau puas tsuaj rau kev siv tab sis tsis tuaj yeem cuam tshuam loj heev.
2. Kev ua haujlwm vuam yuav tsum tsis txhob ua ncaj qha rau ntawm qhov nyuaj-faced overlay txheej.
Cov Ntawv Thov Ib Txwm Muaj
Cov ntaub thaiv qhov rooj, cov ntaub thaiv qhov rooj, kev hloov pauv-Cov phaj hnav rau kev khawb av; cov tshuab ua kom txias, cov kab hluav taws xob thiab cov kav dej rau cov chaw ua cement; thee-kev tuav thiab tshauv-cov tshuab tshem tawm rau cov chaw tsim hluav taws xob thermal; kev tshem tawm thiab kev tiv thaiv silo rau cov chaw nres nkoj, feem ntau yog rau kev ntxuav-hnav cov xwm txheej ua haujlwm.
Lub sijhawm tshaj tawm: Cuaj hlis-07-2026


